Hur tillverkas en katana?
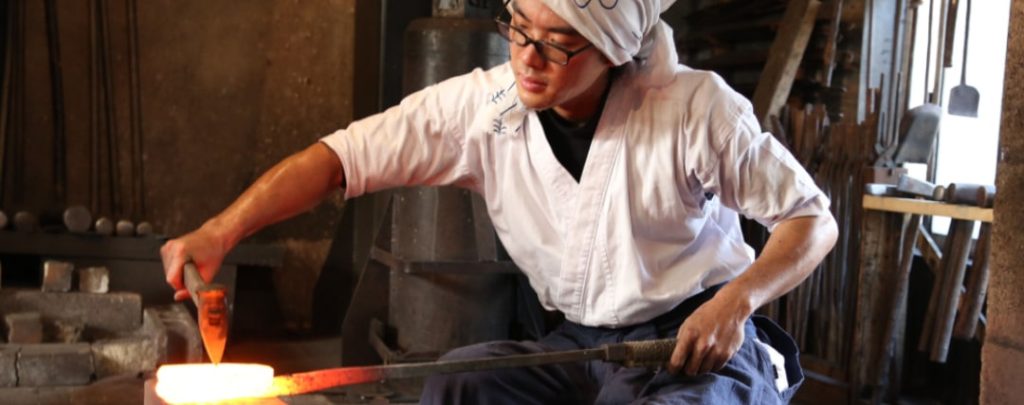
Visste du att det kan ta flera månader att tillverka en traditionell japansk katana? Bakom en skarp och samtidigt tålig klinga ligger många noggranna moment utförda av en mästersmed. Svärdssmide har länge betraktats som ett närmast heligt hantverk i Japan. I vissa smedjor har ett shintoaltare, böner och reningsritualer varit en del av förberedelserna. Här följer vi de viktigaste stegen i tillverkningen av en traditionell katana.
Att smida en katana
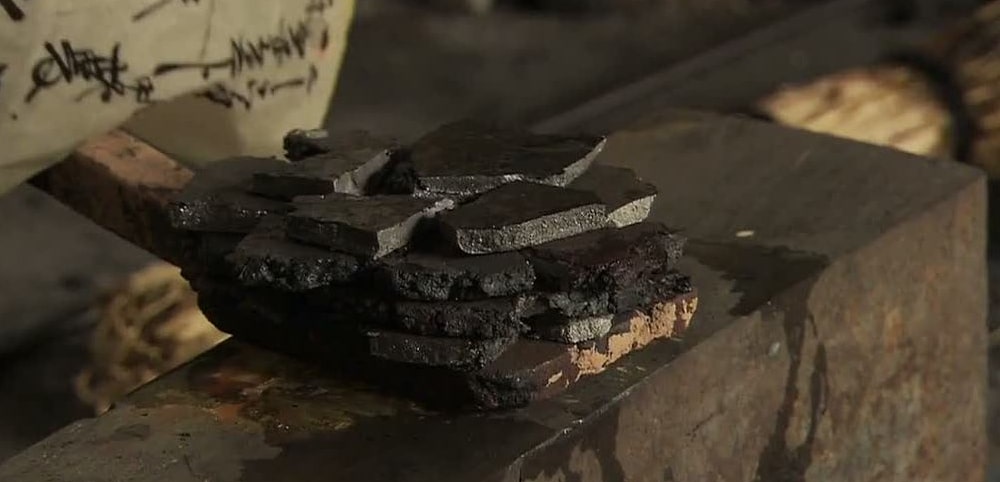
Allt börjar med materialet. I traditionellt japanskt svärdssmide används järnsand som råvara. Den måste bearbetas för att ge det stål som klingan kräver. Arbetet med det järnhaltiga materialet är avgörande för att svärdet ska få rätt kombination av skärpa och motståndskraft.
Järnsanden hettas upp tillsammans med träkol i en traditionell ugn, tatara, där temperaturen kan ligga omkring 1 400 °C. Processen kräver stora mängder råmaterial och flera dygns omsorgsfullt arbete. Ur den bildade metallmassan väljs lämpliga ståldelar ut. Det stål som används för särskilt kvalificerat svärdssmide kallas tamahagane, 玉鋼. Kolhalten, råmaterialet och förhållandena i ugnen påverkar dess egenskaper. Kunskapen om att bedöma och välja stålet har förts vidare mellan generationer av hantverkare.
Smeden bearbetar stålbitarna till plattor som hettas upp och kyls. Genom att bryta dem i mindre bitar kan smeden bedöma brottytorna och sortera materialet efter bland annat kolhalt. Kolrikt stål används till delar som ska bli hårda och hålla en vass egg. Det yttre klingstålet benämns bland annat hadagane.
Shingane, ett mjukare kärnstål, kan bidra till att klingan blir mindre spröd. Beroende på konstruktionen förbereds olika stålpaket för kärna och ytskikt. Paketen hettas upp, hammarsmids, förlängs och viks upprepade gånger. Antalet vikningar anpassas till material och smidesmetod; fler vikningar är inte automatiskt bättre. Därefter sammanfogas delarna och smeden arbetar fram klingans form. Olika konstruktioner och arbetsmetoder ger svärd med olika egenskaper.
Det är balansen i material och utförande som gör ett traditionellt japanskt svärd värdefullt. Smeden eftersträvar både en effektiv skärande egg och en konstruktion som kan tåla belastning. Den efterföljande härdningen blir avgörande för hur klingans hårdhet och seghet fördelas.
Härdningen av klingan
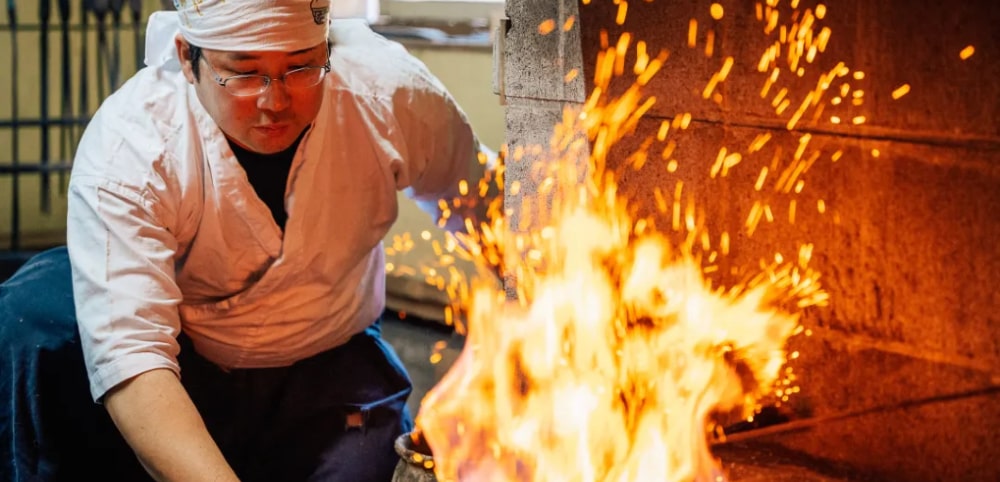
För att uppnå dessa egenskaper används ofta differentierad härdning. Klingan täcks med en blandning som bland annat kan innehålla lera, kol och andra tillsatser. Blandningen läggs tjockare över ryggen och sidorna och tunnare vid eggen. Klingan värms sedan, ofta till omkring 800 °C beroende på stålet, innan den kyls i vatten.
De delar av klingan som täcks av ett tjockare lager kyls långsammare. Det gör att klingans rygg kan behålla mer seghet, medan eggen kyls snabbare och blir hårdare. Skillnaden i kylning och metallstruktur ger en kombination av egenskaper som en jämnt härdad klinga inte har på samma sätt. Målet är att förena en hård egg med en rygg som bättre klarar påfrestningar.
Övergången mellan härdningszonerna ger upphov till den berömda linjen hamon. Dess form varierar mellan smeder och traditioner. Det finns många namngivna mönster, från raka till vågiga eller mer oregelbundna. Hamon kan därför vara en viktig ledtråd när man studerar en klingas tillverkning och ursprung.
Innan klingan lämnas till en mästerpolerare gör smeden en första bearbetning för att bedöma resultatet. Då kontrolleras bland annat formen, härdningslinjen och om stålet har synliga fel. När smeden är nöjd lämnas klingan vidare till en togishi, 研ぎ師, hantverkaren som ansvarar för poleringen.
Poleringen av klingan
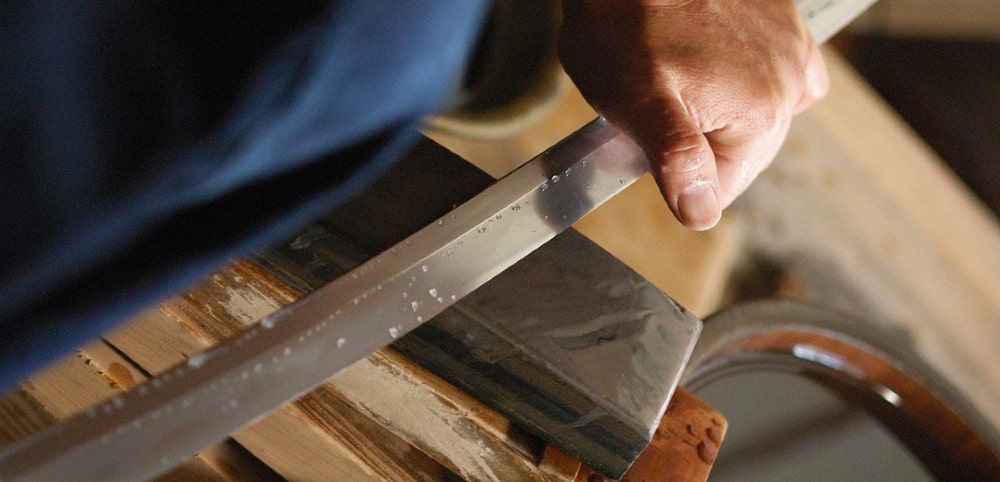 Att polera en katana är ett eget hantverk. En togishi gör betydligt mer än att slipa eggen: det är ett kvalificerat arbete som lyfter fram klingans form, stålets struktur och härdningen. Först studerar poleraren svärdet noggrant. Klingans ålder, skick och utförande avgör hur arbetet ska göras.
Den första delen av arbetet omfattar grundläggande slipning, ofta beskriven med begrepp som ji-togi, 地磨ぎ. Rost och ojämnheter avlägsnas samtidigt som klingans rätta form bevaras. Arbetet kräver stor försiktighet eftersom bortslipat material inte kan sättas tillbaka. Poleraren använder en följd av slipstenar, från grövre till allt finare. De första stegen formar ytan, medan de följande tar bort spåren från tidigare stenar och gradvis tydliggör stålets struktur.
De avslutande momenten kallas shiage, 仕上げ. Här ligger fokus på detaljer och ytans uttryck. Små stenar, ibland bara några millimeter stora, används för att bearbeta avgränsade områden. Olika blandningar och polermetoder kan ge stålet en mörkare ton eller framhäva kontrasten mellan klingans zoner. Vissa ytor blankpoleras med ett rundat metallverktyg. Andra behandlas med små stenar för att tydliggöra härdningslinjen. Även spetsens härdningsmönster, bōshi, och linjen yokote får sin noggrant avvägda finish.
När dessa moment är färdiga framträder klingans fulla form och karaktär. Ett praktiskt svärd kan även bedömas genom skärprov, tameshigiri, utförda under lämpliga och säkra förhållanden.
Smeder och polerare för vidare ett kunnande där målet är att skapa verkliga konstverk. Moderna metoder kan förenkla vissa moment, men tillverkningen av en katana vittnar fortfarande om en lång hantverkstradition och en kultur där svärdet har en särskild betydelse.